

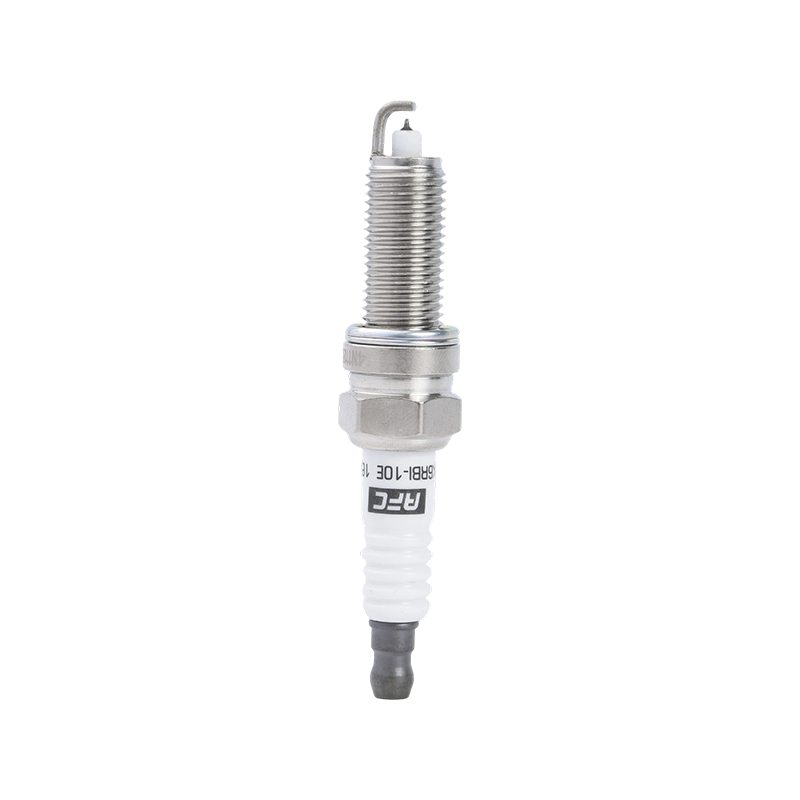
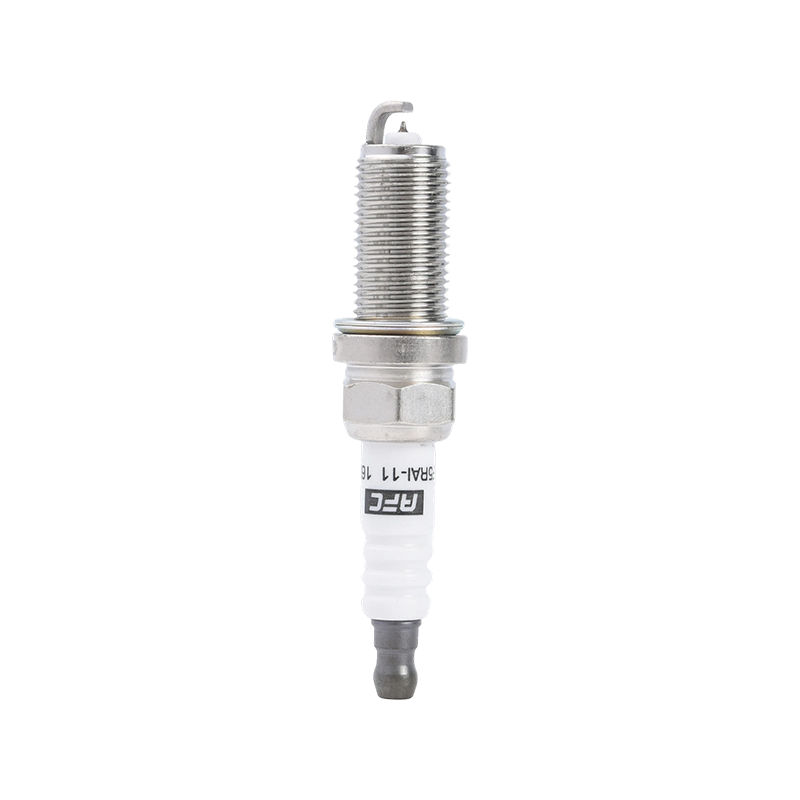
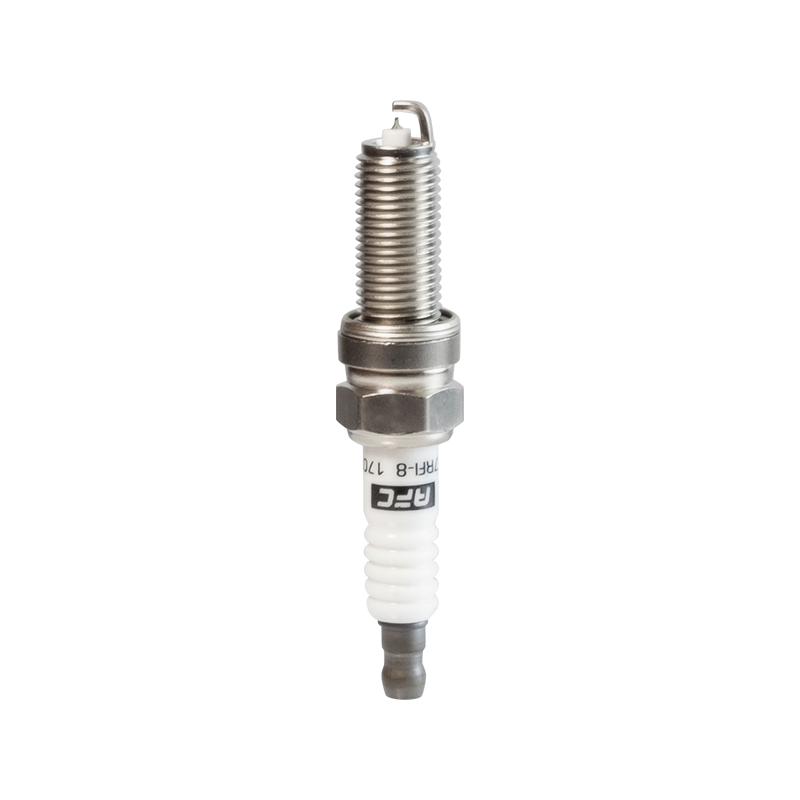
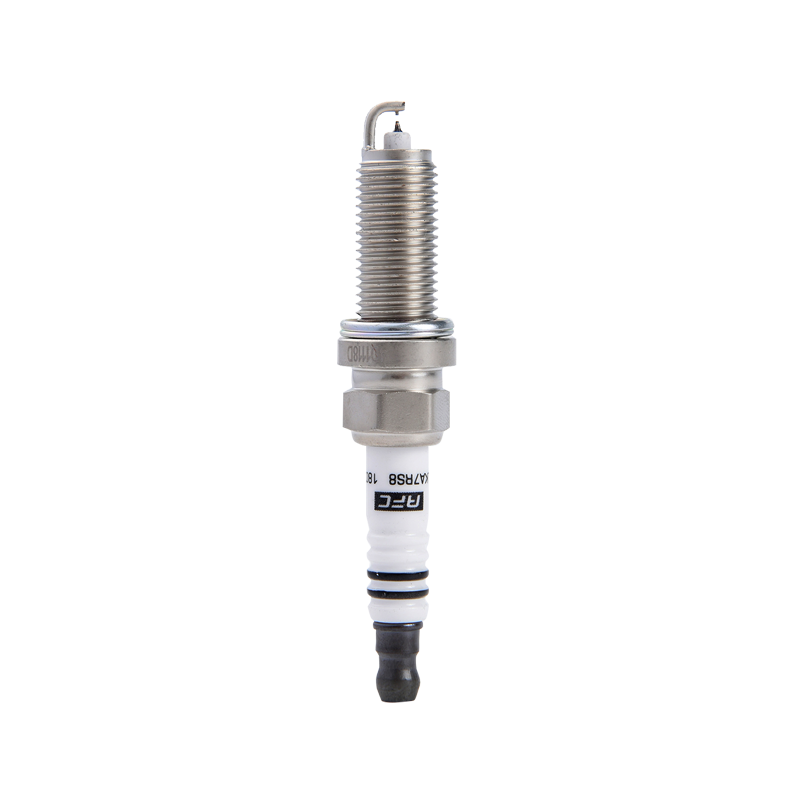
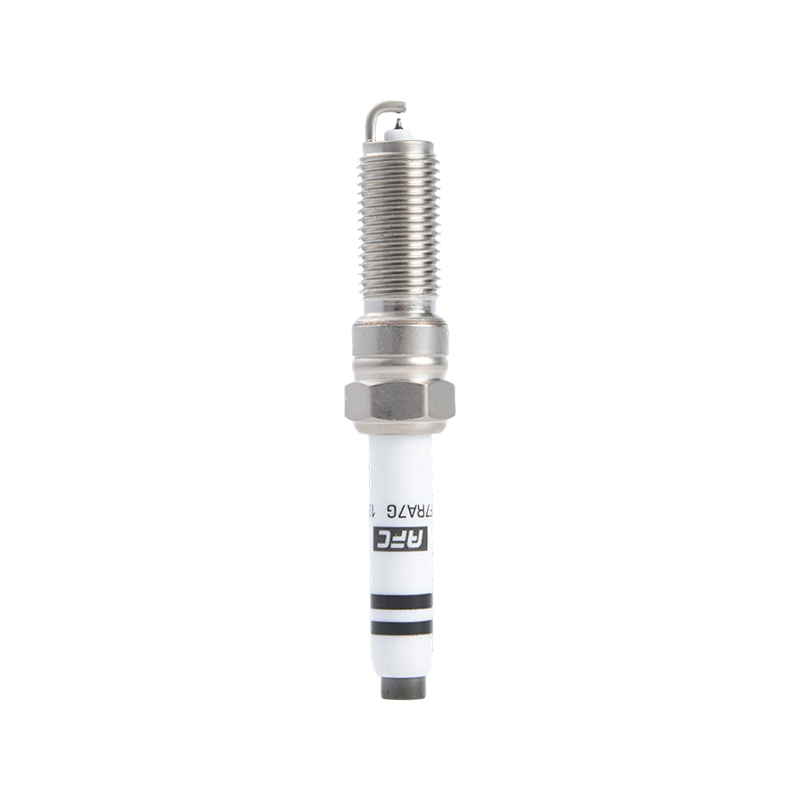
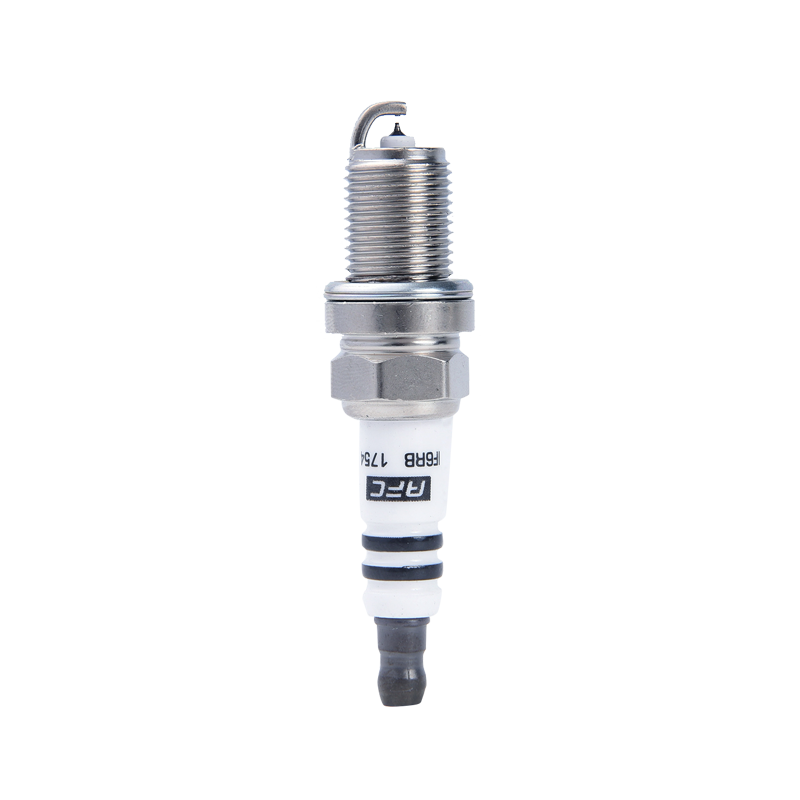
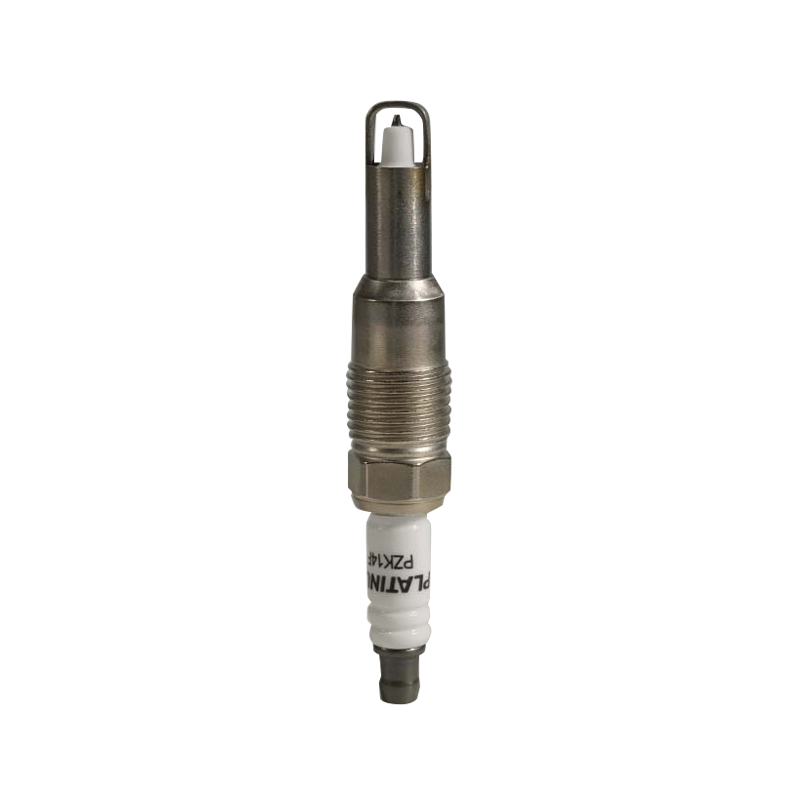
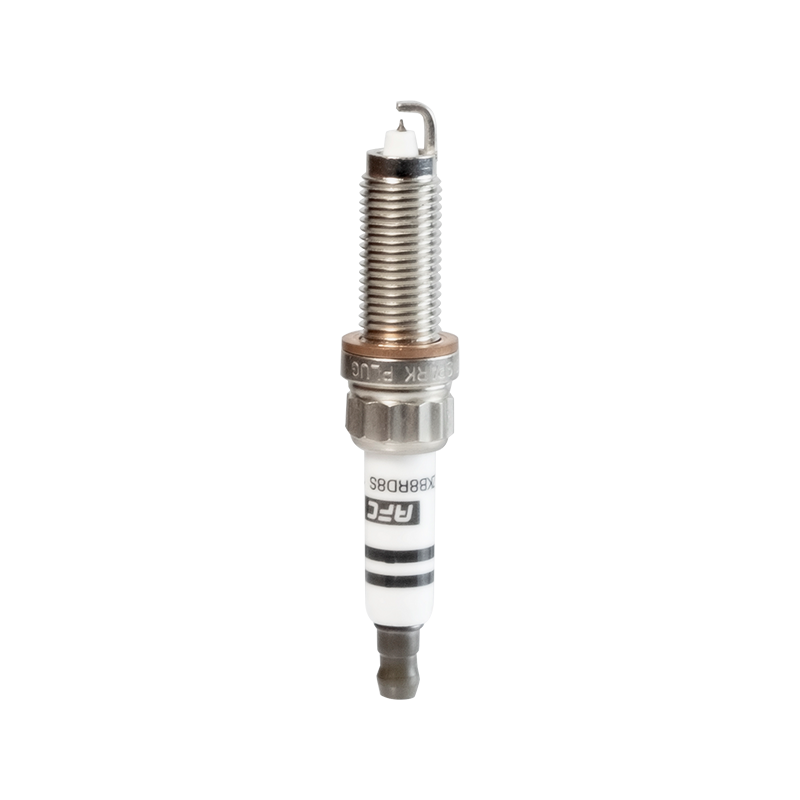
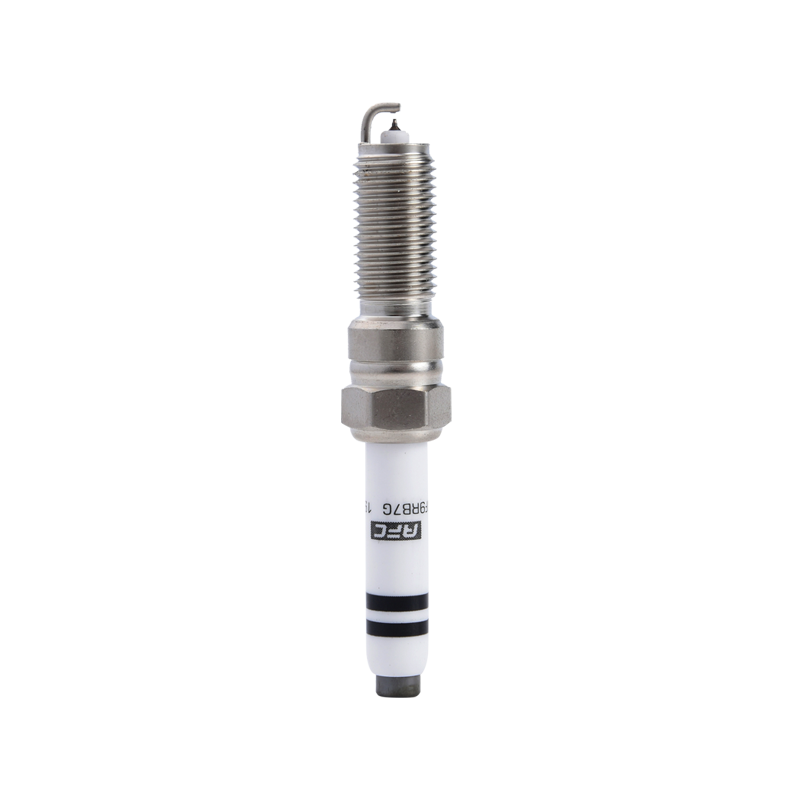
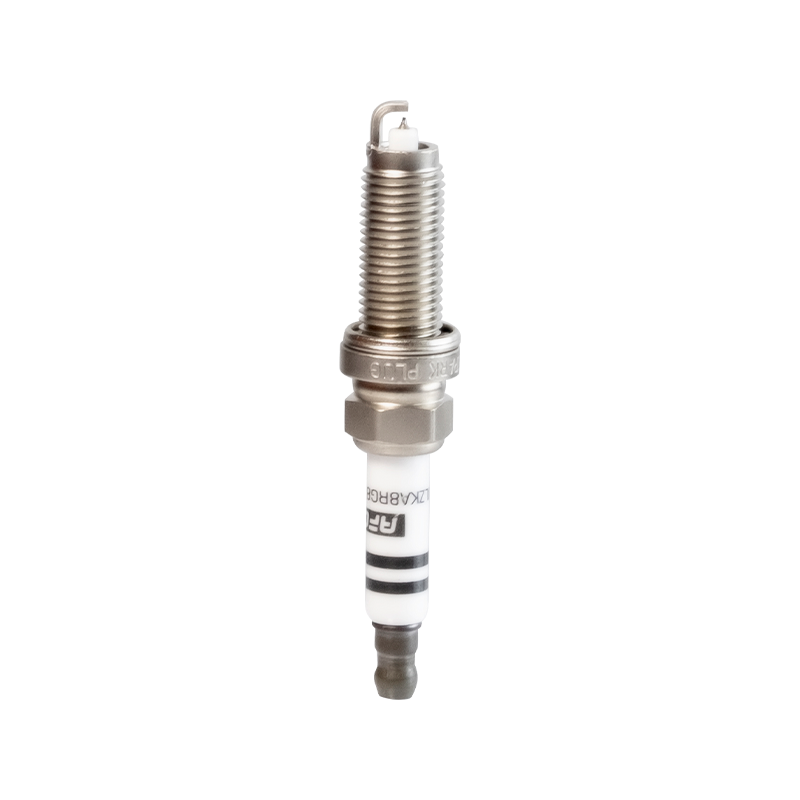
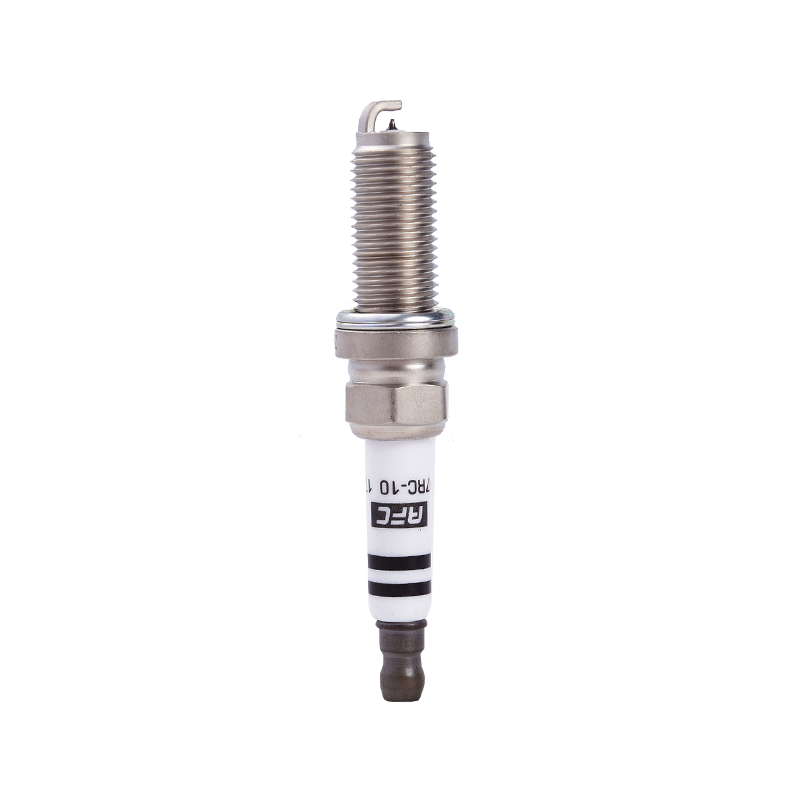
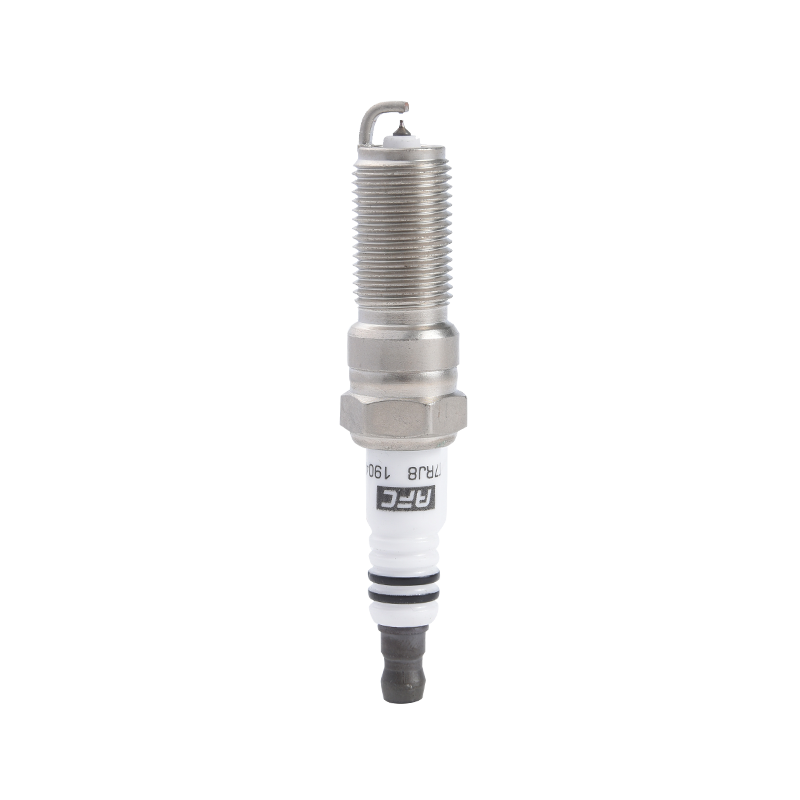

A koreai járművek – a kompakt szedánoktól a turbófeltöltős SUV-kig – világszerte hírnevet szereztek szigorú műszaki tűréshatárukkal és szigorú gyújtási követelményekkel. A irídium gyújtógyertya koreai autókhoz a precíziós válasz ezekre az igényekre: egy ultrafinom irídium középső elektróda köré tervezett alkatrész, amely egyenletes égést biztosít a nagy fordulatszámú koreai hajtásláncokon. A hagyományos réz- vagy platina alternatívákkal ellentétben az irídiumvégű gyertyák élesebb, koncentráltabb szikrát adnak, amelyet a koreai OEM mérnökök egyre inkább a gyárból határoznak meg – így az utópiac és az OEM irídium szegmens a globális gyújtógyertya-ipar egyik leggyorsabban mozgó rése.
Miért tolják a koreai motorok a gyújtógyertyákat a határig?
A modern koreai hajtásláncok – turbófeltöltős GDI egységek, Atkinson-ciklusú hibridek és nagy sűrítésű szívó négyes motorok – mindegyiknek van egy jellemzője: erősebben terhelik a gyújtásrendszert, mint a régebbi motorok. A turbófeltöltős koreai motorok hengernyomása meghaladhatja 200 bar égés közben, ez az állapot gyorsabban eltávolítja az elektródaanyagot a hagyományos dugókról.
Az irídium olvadáspontja a 2446 °C – nagyjából 700 °C-kal magasabb, mint a platina – ezért az anyag túléli ezeket a körülményeket minimális elektródakopással. Az eredmény a koreai autógyártók által gyakran meghatározott szervizintervallumokon át fenntartott stabil szikraenergia 60 000-100 000 km irídium dugók esetében, szemben a 30 000–40 000 km-rel a rézekvivalensekkel.
Elektróda anyagának olvadáspont-összehasonlítása (°C)
Főbb műszaki paraméterek a koreai szerelésű irídium dugókhoz
Nem minden irídium dugó illik minden koreai motorhoz. A menetemelkedésnek, a kinyúlásnak, a hőtartománynak és az elektróda geometriájának pontosan meg kell egyeznie a hengerfej kialakításával. Az alábbiakban felsoroljuk azokat a leggyakoribb specifikációs paramétereket, amelyeket a vásárlóknak és a szerelőknek ellenőrizniük kell a telepítés előtt.
| Paraméter | Tipikus tartomány (koreai OEM) | Megjegyzések |
|---|---|---|
| Menetméret | M12 × 1,25 / M14 × 1,25 | M14 domináns a GDI motorokban |
| Szál elérése | 19 mm / 26,5 mm | Erősítse meg motorváltozatonként |
| Iridium elektróda átmérője | 0,6 mm – 0,8 mm | Finomabb hegy = alacsonyabb szükséges feszültség |
| Hőtartomány | 5-7 (márkaskálánként változik) | A turbófeltöltős motorok hidegebbre süllyednek |
| Gap Setting | 0,7 mm – 1,1 mm | Gyárilag előre beállított; ne résezze újra az irídium hegyeket |
| Szerviz intervallum | 60 000 - 100 000 km | Vezetési körülményektől függően változik |
Egy szabály, amit a legtöbb mechanika figyelmen kívül hagy: Soha ne húzza ki az Iridium dugót
A finom irídium hegy – gyakran csak 0,6 mm átmérőjű – eltörik a résszerszám mechanikai igénybevétele alatt. A csatlakozók előre beállítva érkeznek. Ha a hézagot akár 0,1 mm-re is helytelenül állítja be, az elektróda feltörhet, és fémdarabok kerülhetnek az égéstérbe.
Turbófeltöltős koreai motorok: különleges gyújtási probléma
A koreai crossoverekben és nagyteljesítményű szedánokban található turbófeltöltős GDI-motorok összetett gyújtási kihívást jelentettek: a megnövelt szívóteljesítmény és a közvetlen üzemanyag-befecskendezés vékonyabb, sűrűbb levegő-üzemanyag keveréket jelent, amely nagyobb gyújtási energiát igényel a megbízható tüzeléshez. A hidegindítások alacsony környezeti hőmérsékleten tovább nehezítik a nehézséget.
A NINGBO ZHONGXUAN ELECTRONIC TECHNOLOGY CO., LTD éveket töltött a turbófeltöltésű speciális gyújtógyertya-technológia fejlesztésével, kifejezetten ezeknek a feltételeknek a kezelésére. Tervezésük a stabil ívképződés fenntartására összpontosít megemelt hengernyomás mellett, miközben ellenáll a lerakódásnak, amelyet a turbófeltöltéses közvetlen befecskendezéses motorok könnyebben generálnak, mint a nyílásos befecskendezéses motorok.
Iridium vs. Réz Plug: Performance Radar
A követeléseket alátámasztó gyártás
A gyújtógyertya-iparban a specifikációs lap és a gyártósorról ténylegesen lekerülő rés gyakran többet számít, mint maga a specifikáció. A NINGBO ZHONGXUAN ELECTRONIC TECHNOLOGY CO., LTD szabványos műhelyt üzemeltet, amely meghaladja a 12.000 négyzetméter több teljesen automata gyártósorral – egy skála, amely elég szorosan szabályozza a folyamatot ahhoz, hogy megtartsa az irídium elektródák munkája által megkövetelt szubmilliméteres tűréseket.
Az örökbefogadásuk kiforrott japán hidegzárási technológia A horganyzási folyamatokat pedig érdemes megjegyezni a koreai autók felszerelésével összefüggésben: a koreai OEM-ek történelmileg sokat merítettek a japán gyártási eljárási szabványokból, így a hasonló eljárási fegyelem mellett gyártott dugók általában megbízhatóbban integrálódnak az adott járművek gyújtásrendszerébe. A nikkelezett héjburkolat védelmet nyújt a menetkorrózió ellen is, amellyel a koreai autótulajdonosok az északi éghajlaton gyakran találkoznak a nagy futásteljesítményű dugócserékkor.
Gyártóműhely mérete: Ipari kontextus (nm)
Folyamatképességek, amelyek közvetlenül a termékminőséget tükrözik
- A teljesen automatikus gyártósorok csökkentik az emberi kezelés eltéréseit az irídium hegyes hegesztésnél – ez a leginkább meghibásodásveszélyes összeszerelési lépés
- A japán folyamathagyományból átvett hidegtömítési technológia biztosítja, hogy a kerámia szigetelő és a héj közötti csatlakozás gáztömör marad a hőciklus alatt
- Nikkel plating on the shell delivers corrosion resistance appropriate for Korean car service intervals of 60,000 km and beyond
- A több teljes automatikus vonal egyenletes kimeneti mennyiséget tesz lehetővé – ez kritikus az OEM-szintű ellátási kapcsolatok szempontjából
Elektródakopás az élettartam alatt: Iridium vs. hagyományos
Az elektróda eróziója az összes gyújtógyertya elsődleges leromlási módja. Ahogy a középső elektróda elhasználódik, a dugó kigyújtásához szükséges feszültség növekszik, ami gyújtáskimaradásokhoz és durva futáshoz vezet. Az alábbi táblázat szemlélteti a relatív kopási pályát 100 000 km-es élettartam alatt.
Szemléltető elektródarés növekedési sebesség — irány-összehasonlítás az egyes elektródatípusok közzétett anyageróziós sebessége alapján.